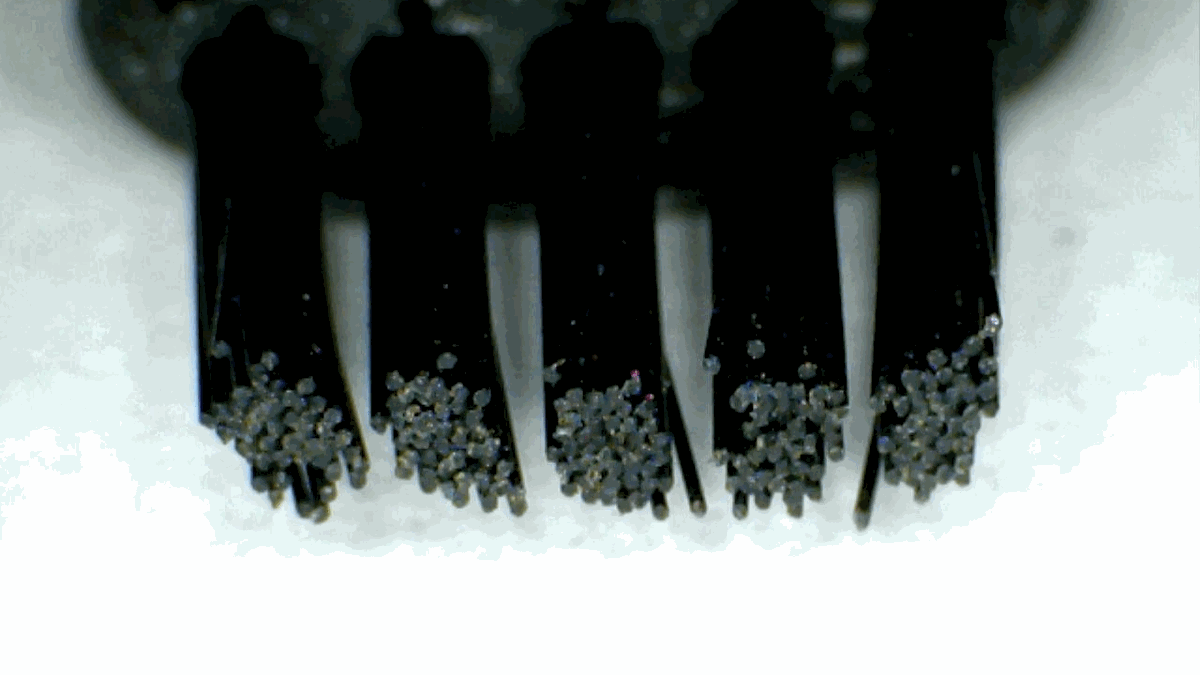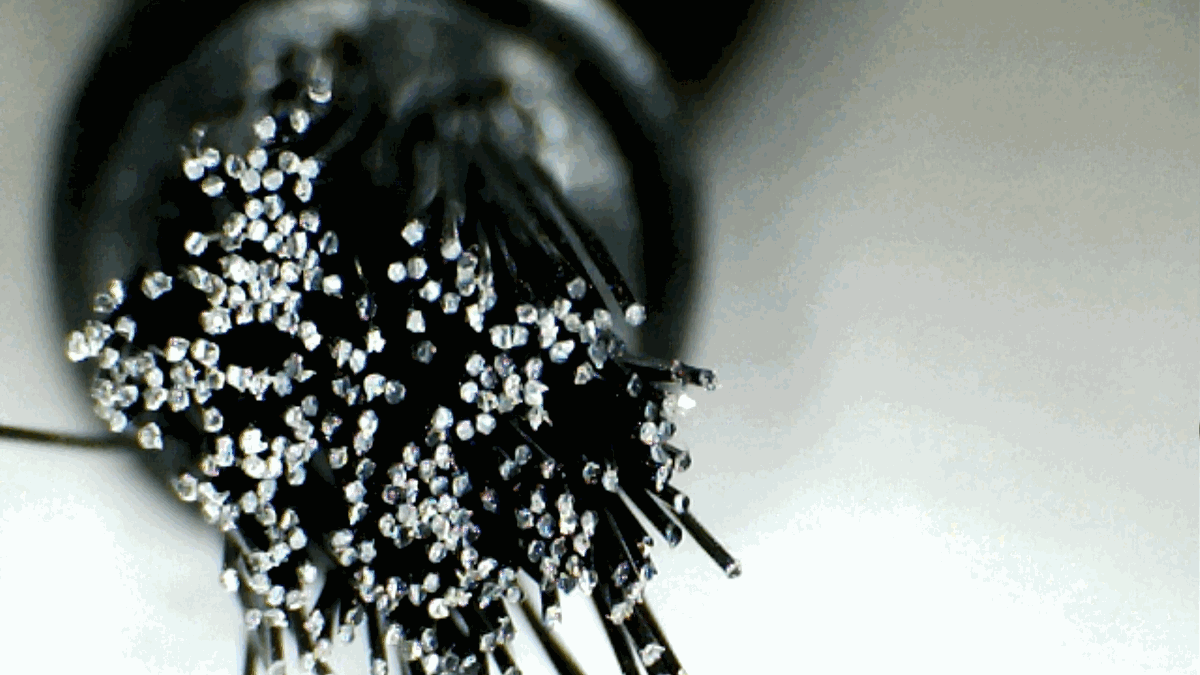
1 月 6 日,车间把同一批 40Cr 刀体分成两组,一组按原来的 52 度刃角磨,一组按 60 度磨,各 5 片,在 WGJ-220 上切 0.5 mm 钢丝做对比。两组刀体同炉调质,硬度 44 HRC,只有刃角不同。
52 度组平均连续切断 8 小时 10 分钟出现切口发蓝,刃口后角磨损带到 0.6 mm;60 度组跑到 14 小时 20 分钟才出现同样现象,磨损带 0.45 mm。按每 8 小时一班算,60 度组能跨一个班不用换刀。
切口质量也有差别。52 度刀切出来的钢丝断口有 15% 带毛刺,需要用铜丝刷二次清理;60 度刀切的断口毛刺比例 6%,大部分可以直接进下一道。清理工序每班省 25 分钟,一个月按 26 班算是 10.8 小时。
60 度刃角不是所有丝都合适。切尼龙丝时 60 度刀会把切口压白,1 月 9 日用 0.4 mm PA6 丝试了 30 只,发白比例 40%,换成 45 度刀后降到 7%。所以刀具按丝材分型,钢丝用 60 度,尼龙用 45 度。
这次对比的原始记录留在质检柜,编号 Q-2026-0106,含 10 片刀的磨刃角度实测值和切断时长。返磨服务按 60 度基准修,每次修完复测角度,偏差超过 1 度就报废,不再返第三次。
返磨流程分三步:先粗磨恢复后角、再精磨刃口、最后用油石去毛刺,每片 12 分钟,一台磨床一天能修 30 片。返磨后要复测刃角,用角度尺卡三道,偏差超过 1 度直接报废,不做第三次修磨。
对比用的两把刀是同一批 40Cr 料,一把磨 45 度、一把磨 60 度,都在 WGJ-220 上跑 0.5 毫米钢丝。45 度刀切到第 9 小时刃口出现 0.12 毫米的圆角,切口开始拉丝,单班有效切断时间 11 小时;60 度刀跑满 14 小时,刃口圆角 0.06 毫米,切口仍然齐。刀口角度变大,切入时的侧向力小,磨损慢,代价是切断阻力略增,电机电流从 3.1 A 升到 3.4 A,在 2.2 kW 的余量之内。
这次记录涉及的机型
文中的参数与处理办法对应到具体机型,翻机型页能看到完整的参数表和交付条款。