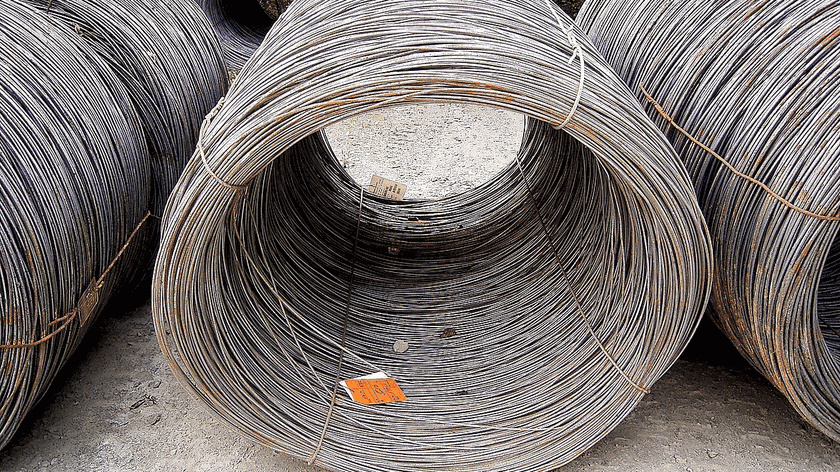
12 月 2 日到 12 月 8 日,车间用一卷 0.6 mm 镀锌钢丝做了 27 次试绞,每次 40 只锅刷头,目标是把断丝率压到 1% 以下。钢丝卷批号 251126,抗拉强度 1,180 MPa,同一批料不换卷,只改机器参数。
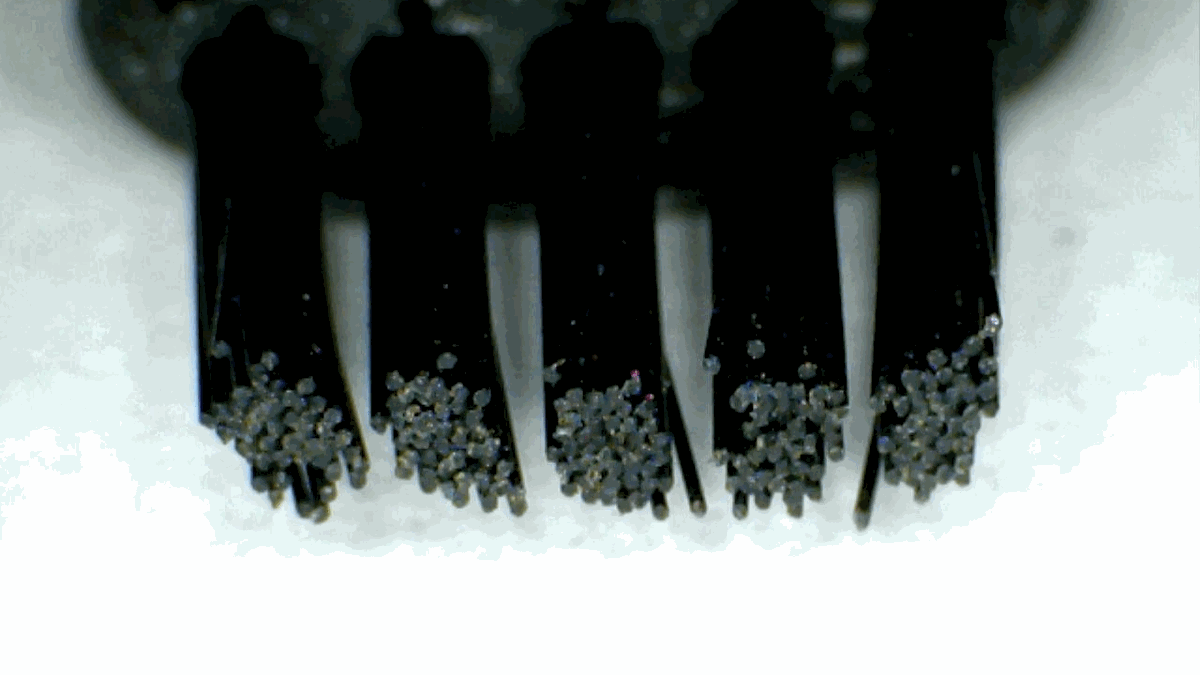
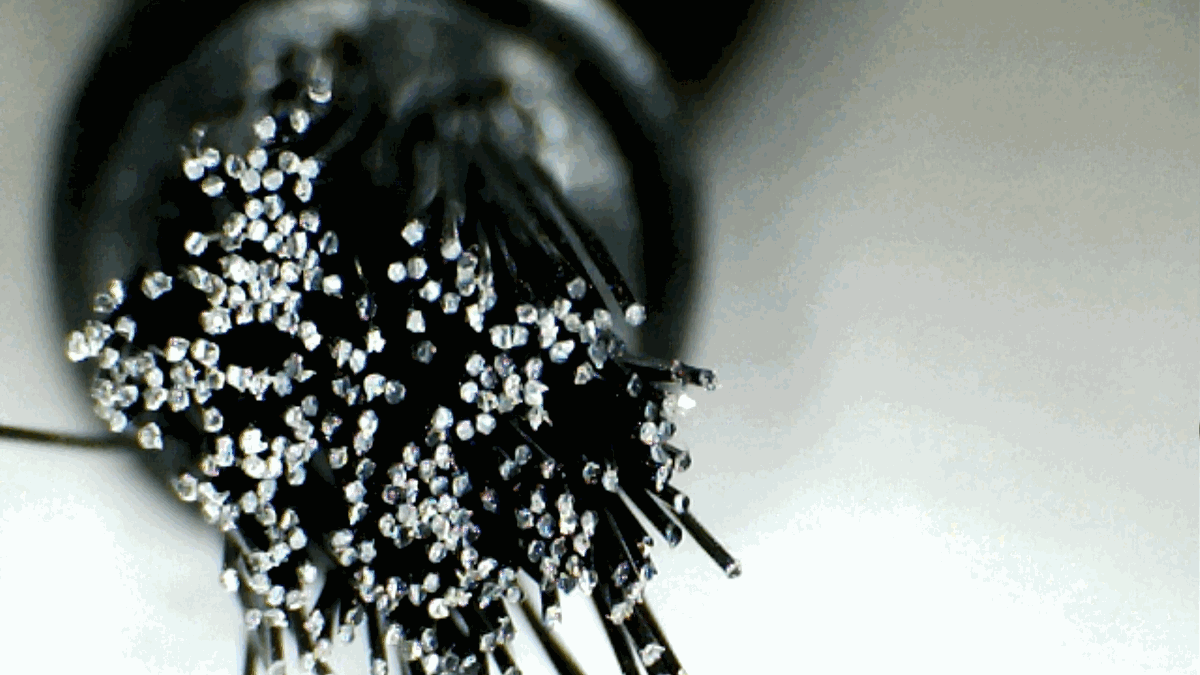
前 8 次用的是出厂默认参数:压轮压力 0.25 MPa、导轮间隙 0.35 mm、转速 2,600 r/min。断丝率在 2.8% 到 3.4% 之间,断点集中在绞头入口 12 mm 处,断口有轻微颈缩,属于拉断而不是剪断。
第 9 次到第 18 次先把压轮压力降到 0.16 MPa,断丝率降到 1.9%,但出现 4 只刷头松散。第 19 次开始改导轮间隙,从 0.35 mm 收到 0.28 mm,同时把转速降到 2,300 r/min,断丝率第一次落到 1.1%。
第 23 次把绞头刃口用油石手动修了一遍,去掉 0.02 mm 的毛刺,再跑 40 只,断丝 2 根,折算 0.5%。考虑批量稳定性,最终定在压轮 0.18 MPa、导轮 0.30 mm、转速 2,400 r/min 这组参数,27 次合计断丝率 0.9%。
这组参数写进了随机参数卡,编号 P-220-06,适用于 0.5 至 0.7 mm 镀锌钢丝。换不锈钢丝或国产料时不要直接套用,不锈钢的延伸率低 4 个百分点,压轮压力要再降 0.02 MPa,先在废料上跑 20 只验证。
定下来的参数卡 P-220-06 印了 20 份,随机器发到在用客户手里,另外 8 份留在售后车上。参数卡正面是数值,背面印了三条判断方法:断口颈缩降压力、断口齐平查刃口、刷头松散查导轮。车间按这三条先自查,再决定要不要叫售后。
试绞用的是客户自带的 0.6 毫米镀锌钢丝,一卷 25 公斤,共跑了 27 次,每次 40 只刷头。前 9 次用出厂参数,断丝 7 只,断口都在导轮出口 20 毫米以内;把导轮间隙从 0.35 毫米收到 0.30 毫米、压紧量从 0.22 毫米降到 0.18 毫米后,后 18 次断丝 2 只,断丝率 0.9%。收线时把料架张力调到 1.2 牛,钢丝不再左右摆,断丝位置也集中到了切刀口,说明送料段已经稳住了。
这次记录涉及的机型
文中的参数与处理办法对应到具体机型,翻机型页能看到完整的参数表和交付条款。